

把水分测量,从抽检搬进产线
在烟草复烤、粮食烘干、酒糟发酵、造纸涂布的生产线上,水分是最容易被“差不多"三个字掩盖的指标。它不写在报表的第一行,却直接决定收购结算的扣重、决定一批物料的霉变风险、决定后续工序的能耗与良率。而问题是:等实验室烘箱出具结果,往往已是几个小时后——那时,该发生的都已经发生了。
为什么“事后检测"越来越不够用
烘干法是标准方法,准确、可追溯,但它慢——取样、称重、烘干、恒重、再计算,一套流程走完,产线已经跑了几个小时。
更关键的是,它只能代表“那一勺样品"。水分波动往往发生在几秒到几分钟之内:烘干预热段的骤降、发酵升温段的爬升、涂布机头的水分回渗——等结果传回来,最佳调整窗口早就过去了。
产线真正需要的,不是一份更漂亮的实验室数据,而是一组跟得上物料流速的数据。
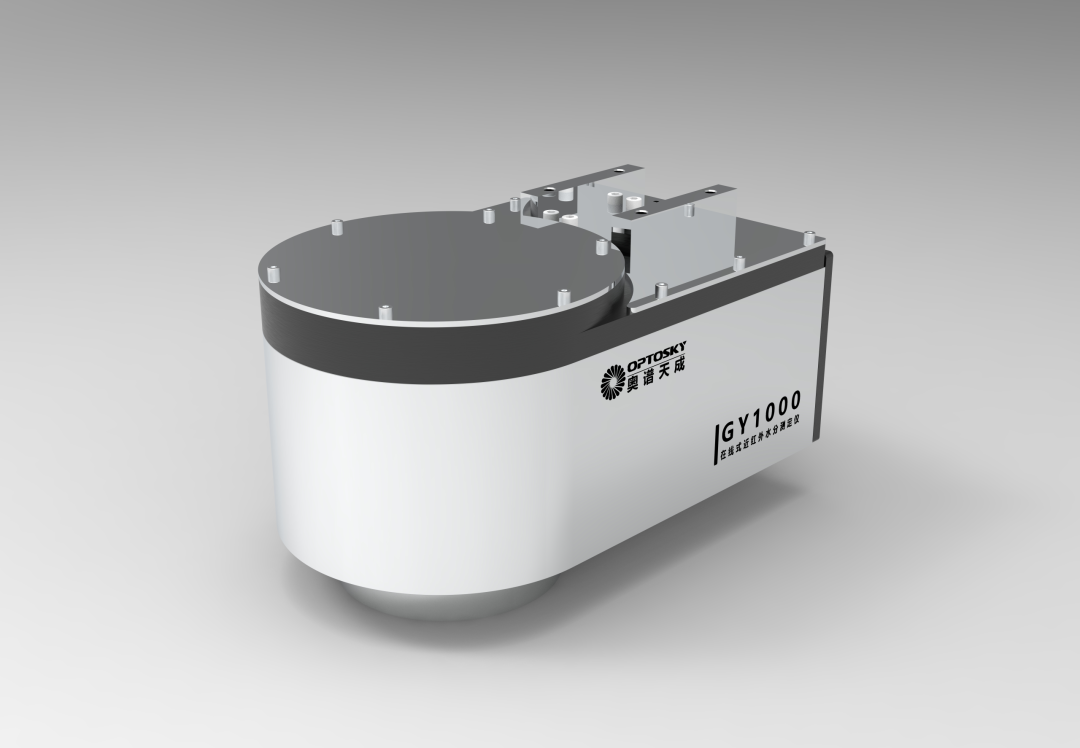
GY1000:把测量头架在产线上
不取样、不接触、不破坏。四波长八光束的红外光打在物料表面,水在近红外波段的强吸收会“吃掉"反射光中的一部分能量;含水越多,吸收越多。GY1000 读的,就是这束被吃掉的光。
非接触:测量距离 250±100mm,探头悬于皮带或溜槽上方即可,不改产线布局
非破坏:不接触、不污染物料,测完照常进仓、照常投产
实时:单次采样 25ms,电机 2400RPM 高速扫描,把“点测量"做成“面平均"
在线:7×24 小时连续运行,数据随物料一起流动,而不是等下班再汇总
工业现场最不缺干扰,它凭什么“稳"
粉尘、蒸汽、环境温度漂移、电网波动、光源老化——实验室里不存在的变量,在产线上全是日常。GY1000 把这几个变量逐个按住:
双制冷型 PbS 探测器:探测器工作在恒温区,抑制环境热噪声
4 波长 / 8 光束专&利光路:多波长差分加多光束平均,用比值算法抵消光源衰减、表面颜色与粒度差异
动态暗电流校正:每个测量周期自动扣除暗电流漂移,长期漂移不累积
可更换长寿命卤钨光源:光源衰减不再意味着整机返厂
落在纸面上的结果:测量精度优于 0.3%(绝对平均值),重复性优于 0.1%。比“测得准"更值钱的,是“每次都测成一样"。
一台控制器,四个测点
分体式设计,控制器与探头分离。一台控制器最多可带 4 个探头,同时盯住一条产线的多个点位:进料、烘干出口、冷却后、成品仓——水分的分布梯度,一眼看清。
10 寸电容触摸屏,实时曲线加历史趋势,本机可存 30 天数据
Modbus-TCP、4-20mA 标准输出,直接进 PLC / DCS,不改原有控制架构
水分超标自动报警,可联动预热、风量、排湿阀,形成闭环
IP65 防护,防尘防水,高温高湿、粉尘弥漫的现场照常上岗
它已经在这些现场干活
烟草:打叶复烤、制丝工序的在线水分控制
粮食:收储入库、烘干塔出口、加工前调质
酿造:酒糟发酵过程的含水率监控,水分窗口直接关系出酒率
制药:聚维酮(PVP)、微晶纤维素(MCC)等辅料含水率的快速测定
其他:煤炭、钢铁烧结、有色金属、纺织、造纸、化工粉体
参数一览
测量范围 0–70% H₂O 精度 优于 0.3%(绝对平均值)
重复性 优于 0.1% 采样速度 25ms
测量距离 250±100mm 检测面积 φ50mm
光路 4 波长 / 8 光束 探测器 双制冷型 PbS
电机转速 2400RPM 显示 10 寸电容触摸屏
通讯 Modbus-TCP / 4-20mA 防护 IP65
尺寸 218×362×235mm 重量 约 15kg
算一笔账
出机水分每偏差 1 个百分点,对应的是整批物料的重量结算差异、烘干段的燃料消耗差异,以及超水分带来的返烘、霉变与客诉风险。按行业经验粗算,一条中大型产线一年的水分损失,往往远高于一台在线仪器的投入——而这笔钱,过去是以“差不多"的形式悄悄流走的。
把测量从实验室搬到产线,省下的不只是几个小时的等待,而是把“事后判定"变成“事中控制"。

